

 英语
 中文简体
 西班牙语
 越南语
 葡萄牙语
 土耳其语
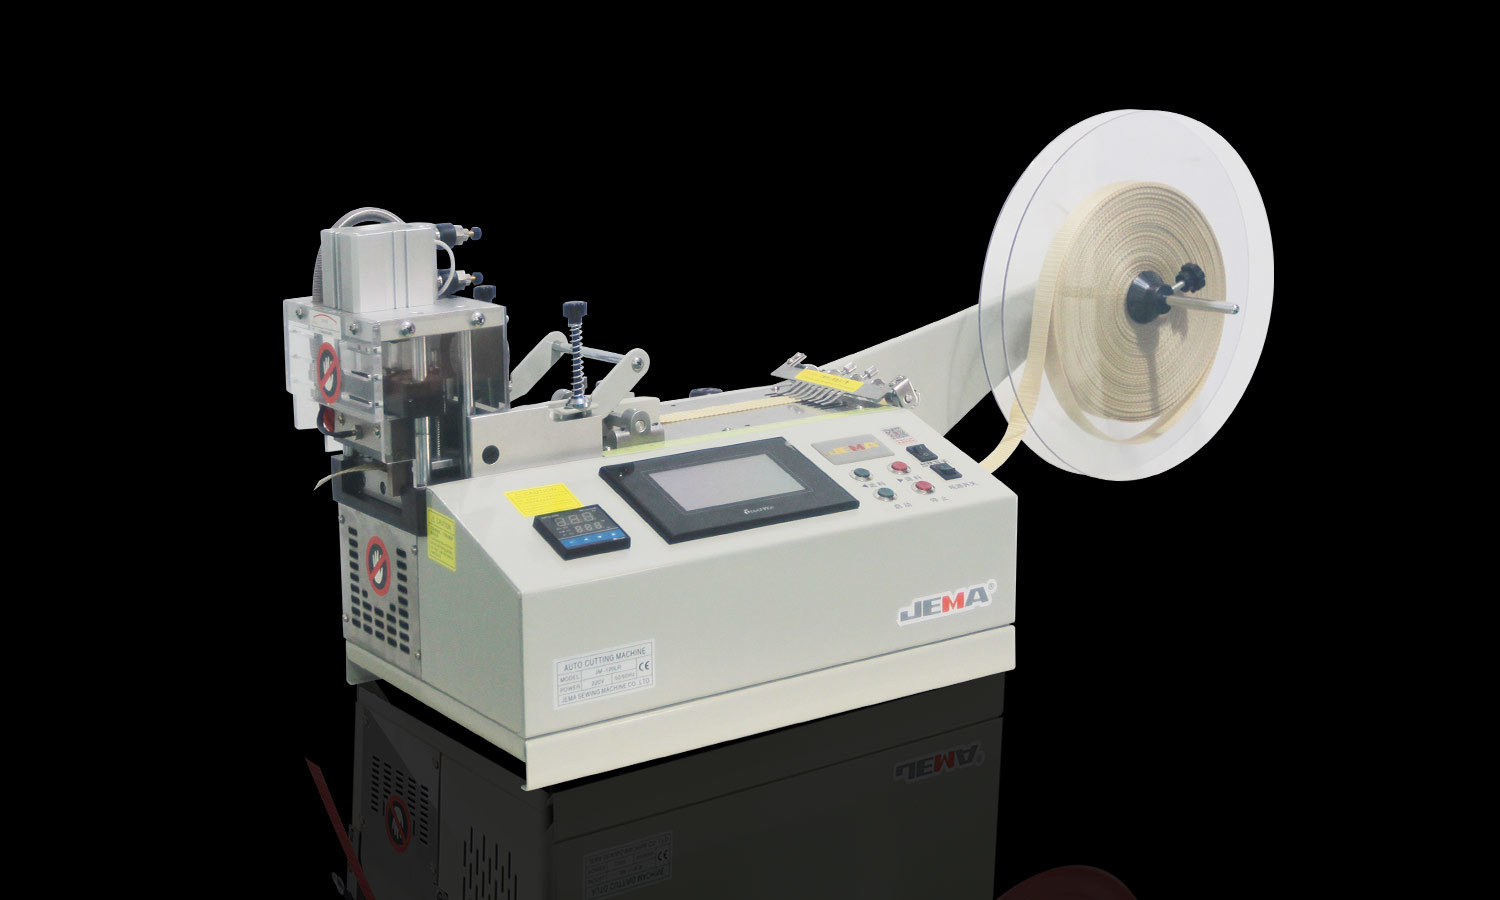
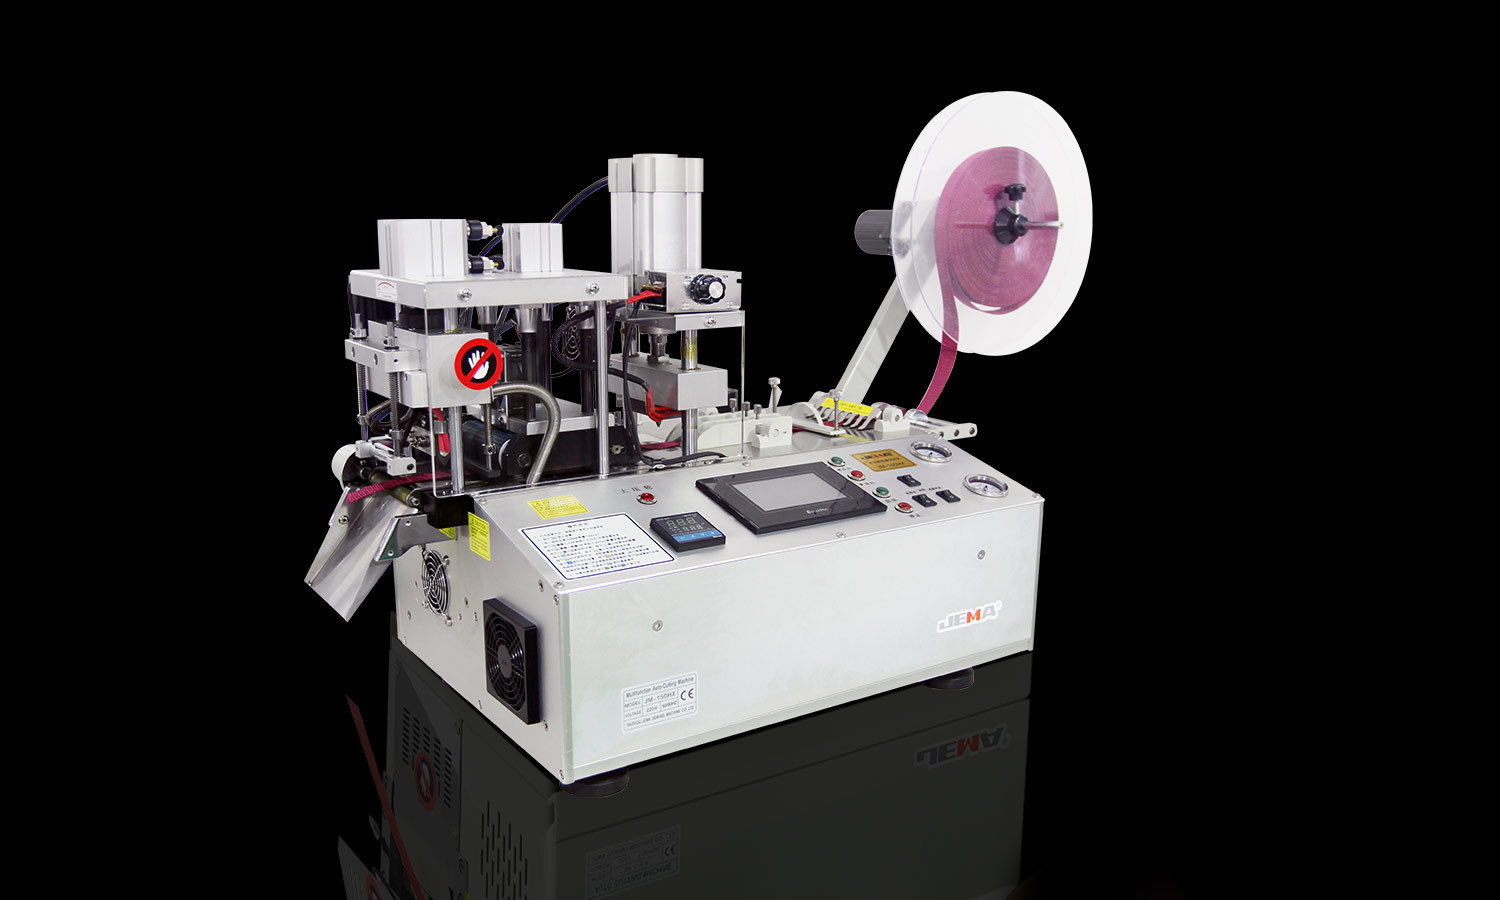
O corte do rolo de fita parece simples. Um rolo largo entra na máquina, o material é cortado em larguras mais estreitas e os rolos acabados são preparados para a próxima etapa ou para envio. Mas a lâmina é apenas parte da história. A maneira como a fita passa pela máquina é igualmente importante.
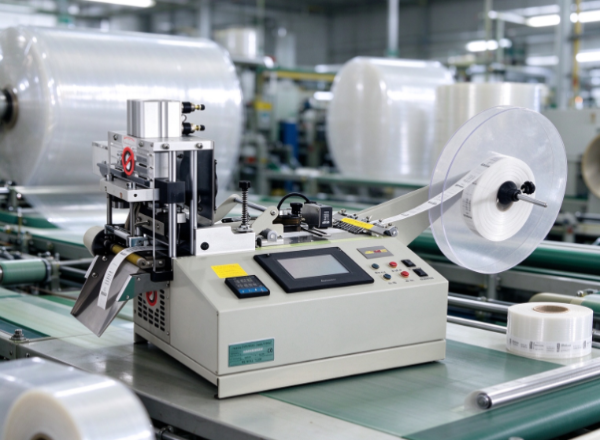
O controle de tensão é central aqui. Ele mantém a fita em movimento constante enquanto é desenrolada, cortada e rebobinada em rolos menores. Lide mal com a tensão e a fita pode esticar, enrugar, desviar ou enrolar de maneira irregular. Essas falhas prejudicam a aparência dos rolos acabados e muitas vezes também prejudicam o desempenho no uso posterior.
Nem todas as fitas reagem da mesma maneira à força de tração. Uma película fina comporta-se de forma diferente de um produto adesivo espesso. Fitas de papel, fitas de espuma e outros materiais flexíveis têm, cada uma, suas próprias necessidades de manuseio. Para um fabricante, aprender o controle de tensão faz parte da construção de um processo de corte adequado ao material à sua frente.
1. O que significa controle de tensão no corte de rolo de fita?
O controle de tensão significa gerenciar a força de tração na fita enquanto ela passa por uma máquina de corte. A fita precisa de tensão suficiente para se mover suavemente e permanecer na posição. A força não pode ser tão forte a ponto de esticar, deformar ou danificar o material.
A fita geralmente passa por vários estágios. Ele começa em um grande rolo de fornecimento, passa pela área de corte e depois enrola em núcleos menores. Cada estágio afeta o comportamento do material.
Deixe o rolo de suprimento desenrolar-se muito livremente e a fita ficará frouxa e se desviará. Puxe o rebobinador com muita força e o material estica ou fica muito apertado. De qualquer forma, aparecem defeitos difíceis de corrigir depois que os rolos são finalizados.
O controle de tensão equilibra essas forças do início ao fim. Dependendo da máquina, isso pode significar ajustes mecânicos, sensores, freios ou controles automáticos. A configuração é diferente, mas o objetivo permanece o mesmo: manter a fita estável sem forçá-la.
A tensão não significa deixar a fita o mais apertada possível. Materiais diferentes necessitam de condições diferentes. Uma configuração adequada para uma fita pode ser errada para outra, mesmo na mesma máquina.
Portanto, antes de iniciar um trabalho, os operadores devem pesar a construção, a espessura, a flexibilidade, as propriedades adesivas e o uso pretendido da fita.
2. Como o controle de tensão afeta a qualidade do corte?
A qualidade do rolo cortado depende da condição da lâmina, das propriedades do material, do alinhamento da máquina e do comportamento do enrolamento. A tensão une muitos deles, porque molda o comportamento da fita antes, durante e depois do corte.
Quando o material passa de forma constante pela área de corte, o caminho de corte permanece consistente. Quando a fita se desloca ou se solta, o corte fica irregular. Os rolos podem então ter bordas irregulares ou formato errado.
A tensão também afeta a própria fita. Muita tração estica os materiais flexíveis e a tensão instável permite a formação de rugas ou dobras. Tais defeitos aparecem mais claramente na inspeção ou quando a fita é aplicada sobre uma superfície.
Materiais finos, macios ou facilmente deformáveis são os mais sensíveis. Uma pequena mudança na forma como eles se deslocam pode movê-los até o ponto de corte.
Imagine uma fita entrando na seção de corte por um caminho solto ou irregular. As lâminas podem estar em bom estado, mas o material não ficará plano. O corte se desvia e os rolos acabados precisam de inspeção extra ou retrabalho.
Um caminho estável não garante uma saída livre de defeitos. Isso dá ao sistema de corte um ponto de partida confiável e os operadores podem então analisar outras causas quando surgirem problemas.
3. Que problemas podem ocorrer quando a tensão da fita é muito alta ou muito baixa?
A tensão errada causa problemas diferentes dependendo do material e da etapa de produção. Conhecer os sinais permite que os operadores procurem a causa real, em vez de culpar sempre as lâminas.
Quando a tensão é muito alta
Muita tensão coloca um estresse desnecessário na fita. Os filmes flexíveis esticam e alguns materiais distorcem à medida que passam. A camada adesiva ou suporte também pode reagir de maneira diferente sob forte tração.
A alta tensão durante o rebobinamento resulta em rolos embalados com muita força para serem usados. Às vezes, o rolo deforma-se ou fica difícil de desenrolar. Materiais sensíveis podem apresentar danos nas bordas ou alteração no formato após o enrolamento.
Quando a tensão é muito baixa
Pouca tensão permite que a fita se desloque, dobre ou forme seções soltas. Ele não ficará plano na área de corte, portanto, bordas limpas e consistentes são mais difíceis de obter.
A baixa tensão de enrolamento resulta em rolos soltos. As camadas mudam durante o manuseio, armazenamento ou transporte. Depois que o cliente começa a usar a fita, o enrolamento irregular torna mais difícil a distribuição suave.
Quando a tensão muda durante a produção
A tensão flutuante produz resultados inconsistentes, mesmo que a configuração inicial pareça boa. Um rolo pode começar bem e desenvolver defeitos à medida que o rolo de alimentação encolhe ou as condições de enrolamento mudam.
| Condição de tensão | Possível efeito | O que os operadores podem precisar inspecionar |
|---|---|---|
| Força de tração excessiva | Esticamento, distorção ou rolos muito enrolados | Resposta do material e configurações de enrolamento |
| Força de tração insuficiente | Rugas, rolos soltos ou movimento do material | Caminho da web e estabilidade de tensão |
| Tensão instável | Variação entre seções de um rolo | Comportamento de fornecimento, corte e rebobinamento |
Um sintoma pode ter várias causas. Um rolo enrugado pode ser resultado de mudanças de tensão, mau alinhamento, rolos danificados ou manuseio inadequado. Observe todo o processo em vez de assumir um único culpado.
4. Por que diferentes materiais de fita precisam de diferentes configurações de tensão?
As fitas variam muito em estrutura e comportamento. Alguns têm um suporte de filme fino. Outros usam papel, tecido, espuma ou qualquer outra coisa. As camadas adesivas e os usos finais também diferem.
Essas diferenças mudam a forma como uma fita lida com a força de tração. O filme flexível se estica sob forte tensão. A fita de papel vinca ou rasga se for tratada de maneira grosseira. A fita de espuma comprime ou muda de forma sob pressão. Materiais de superfície macia também podem ser sensíveis ao contato com rolos e outras peças da máquina.
A mesma configuração pode dar resultados diferentes em produtos diferentes. Não presuma que uma configuração que funcionou para uma fita será transferida diretamente para outra.
A largura e a condição do rolo de fornecimento também são importantes. Um rolo grande se comporta de maneira diferente de um pequeno à medida que se desenrola. Espessura, resistência do suporte, características adesivas e condições de armazenamento desempenham um papel importante.
Um método prático é definir condições adequadas para cada família de materiais e confirmá-las em testes. Os operadores verificam as bordas cortadas, a superfície, o formato do rolo e a facilidade de desenrolamento antes de aprovarem a configuração para produção regular.
Leve a sério as alterações no material recebido. Quando um novo lote se comporta de maneira diferente, verifique sua condição e revise a configuração existente. Ajustar a tensão sem saber a causa pode introduzir novos problemas.
O manuseio específico do material não é uma complexidade desnecessária. É como o processo de corte se adapta aos produtos que estão sendo fabricados.
5. Como o controle de tensão influencia o rebobinamento e o formato do rolo acabado?
O corte não termina quando as lâminas dividem a fita em tiras mais estreitas. O material ainda precisa ser enrolado em rolos estáveis, fáceis de manusear e adequados à aplicação do cliente.
A tensão de rebobinamento decide como cada camada se encaixa na que está abaixo. A força irregular pode deixar um centro solto, bordas irregulares ou aperto diferente em toda a largura. O produto final parece inconsistente e pode desenrolar-se mal.
Um lançamento apertado não é automaticamente um bom lançamento. A condição correta de enrolamento depende do material, da estrutura do rolo e de como o produto será utilizado. Muita pressão deforma materiais sensíveis e pouca pressão deixa o rolo instável.
O núcleo também é importante. Um núcleo de má qualidade, danificado ou mal colocado impede que o rolo permaneça centrado durante o enrolamento. O controle de tensão não pode compensar totalmente isso, então verifique o sistema de enrolamento e o núcleo juntos.
O alinhamento das bordas é outro ponto. Se a fita entrar na área de enrolamento de maneira irregular, o rolo pode ficar com bordas salientes ou com aparência escalonada. A tensão estável mantém o material sob controle, mas ainda são necessários alinhamento e orientação adequados.
Para os fabricantes que fornecem fita para linhas de embalagem automatizadas ou outros equipamentos, a consistência do rolo conta ainda mais. Os clientes esperam rolos que se desenrolem sem resistência, deslocamento ou paralisações repentinas. O enrolamento irregular causa problemas de manuseio mesmo quando a fita é cortada na largura correta.
Portanto, inspecione mais do que a parte externa do rolo acabado. Verifique se está firme, como as bordas se alinham e se a fita desenrola conforme o esperado.
6. Um melhor controle de tensão pode ajudar a reduzir o desperdício de material?
O desperdício é uma preocupação real na conversão de fitas, porque um defeito muitas vezes estraga o material ao seu redor, e não apenas o local onde ele começa. Quando a tensão fica instável, os operadores podem ter que parar a máquina, inspecionar o rolo, ajustar a configuração e cortar seções danificadas.
Essas paradas custam tempo e reduzem a produção utilizável de uma corrida. Se um defeito for encontrado tardiamente, mais material já foi processado em más condições.
A tensão estável reduz alguns desses riscos, mantendo o caminho do material sob controle. Torna os problemas mais fáceis de detectar e ajuda os operadores a manter as condições estáveis. Mas o controle da tensão por si só não evitará todos os desperdícios. Desgaste da lâmina, material de má qualidade, desalinhamento e erros de manuseio contribuem para isso.
A redução do desperdício começa com a observação do processo. Se os defeitos continuarem aparecendo no início de uma execução, revise a configuração inicial. Se eles se desenvolverem à medida que o rolo de alimentação se desenrola, verifique se a tensão muda nesse estágio. Se os rolos acabados enrolarem de maneira irregular, observe mais atentamente a seção de rebobinamento.
Manter um registro de problemas recorrentes ajuda a separar defeitos pontuais de padrões que precisam de correção. A questão não é continuar ajustando a máquina sem um motivo claro. É descobrir onde o processo se torna instável e lidar com essa causa.
Evitar desperdícios também reduz o retrabalho e a repetição de inspeções. Esses ganhos dependem de hábitos operacionais constantes e de uma compreensão clara de como o material reage à máquina.
7. O que os operadores devem verificar ao ajustar o controle de tensão?
O ajuste de tensão funciona melhor com uma rotina estruturada. Grandes alterações feitas sem inspeção criam novos defeitos e ocultam o original.
Comece verificando a fita e a máquina. Material danificado, rolos sujos, peças desgastadas ou um rolo mal assentado podem causar problemas que se parecem com falhas de tensão.
Revise o caminho do material também. A fita deve passar pela máquina sem fricção desnecessária ou desvio lateral. Se entrar na área de corte em ângulo, a mudança de tensão não resolverá o problema subjacente.
Os testes são uma boa maneira de testar uma configuração antes da produção completa. Durante eles, os operadores inspecionam as bordas cortadas, procuram rugas ou esticamentos e verificam se os rolos acabados permanecem estáveis. Os resultados são comparados com os requisitos de qualidade acordados.
Várias verificações apoiam este processo:
- Inspecione o rolo recebido. Procure danos visíveis, bordas irregulares ou qualquer outra coisa que possa afetar o desenrolamento.
- Verifique o caminho da máquina. Confirme se a fita passa pelos rolos corretos e pela área de corte conforme planejado.
- Revise o resultado do enrolamento. Fique atento a camadas soltas, excesso de aperto, movimento das bordas ou alterações no formato do rolo.
- Ajuste uma condição de cada vez. Dessa forma, você pode saber se uma mudança realmente ajudou.
- Documente configurações e observações adequadas. Os registros permitem que os operadores repitam uma configuração viável e rastreiem variações posteriores.
Siga as instruções do fabricante da máquina ao ajustar. O método correto depende do equipamento e do seu sistema de controle. Ruídos estranhos, quebras repetidas ou movimentos inesperados precisam ser investigados antes que a produção continue.
O treinamento também conta. Operadores experientes muitas vezes percebem cedo a tensão instável, mas esse conhecimento deve alcançar toda a equipe. Instruções de trabalho claras eliminam diferenças entre turnos e tornam as verificações de qualidade mais consistentes.
8. Como os fabricantes devem avaliar o controle de tensão ao escolher um Cortador de rolo de fita ?
Os compradores que escolhem uma cortadora de rolo de fita geralmente consideram a capacidade de corte, a compatibilidade do material e as necessidades de produção. O controle de tensão merece a mesma atenção, pois molda a forma como a máquina lida com os diferentes produtos, desde o desenrolamento até o rebobinamento.
O sistema certo depende das fitas que o fabricante espera executar. Uma planta que trabalha principalmente com um material tem necessidades diferentes de um conversor que trabalha com filme, papel, espuma e outros produtos adesivos. Informe aos fornecedores os materiais pretendidos e os requisitos dos rolos acabados antes de comparar as máquinas.
Pergunte como a tensão é gerenciada durante o desenrolamento, corte e rebobinamento. Pergunte se os ajustes são manuais ou automáticos, como a máquina lida com as mudanças nas condições do rolo e que suporte existe quando o processo fica instável.
Uma demonstração ou amostra de teste mostra coisas que uma descrição de produto não mostra. Forneça materiais representativos e revise os rolos acabados quanto à qualidade das bordas, consistência do enrolamento e facilidade de uso. O teste deve espelhar a produção real tanto quanto possível.
Traga também a manutenção e o treinamento do operador. Um sistema de controle de tensão precisa de configuração e cuidados adequados para funcionar conforme planejado. Os compradores devem saber como inspecionar as peças relevantes, identificar problemas comuns e obter ajuda quando os ajustes não os resolverem.
Julgue a compra por todo o processo de trabalho, não por um recurso. Uma cortadora deve se adequar ao material, fornecer a qualidade de rolo desejada e adequar-se às suas práticas operacionais. O controle de tensão é uma parte dessa avaliação, mas tem um papel direto na manutenção da estabilidade da fita em seu caminho desde um rolo de fornecimento largo até rolos estreitos acabados.


 + 86-576-88177528
 + 86-576-88172167

 367 # Guangxing Road, Xiachen Street, Jiaojiang District, Taizhou City, China.

