

 英语
 中文简体
 西班牙语
 越南语
 葡萄牙语
 土耳其语
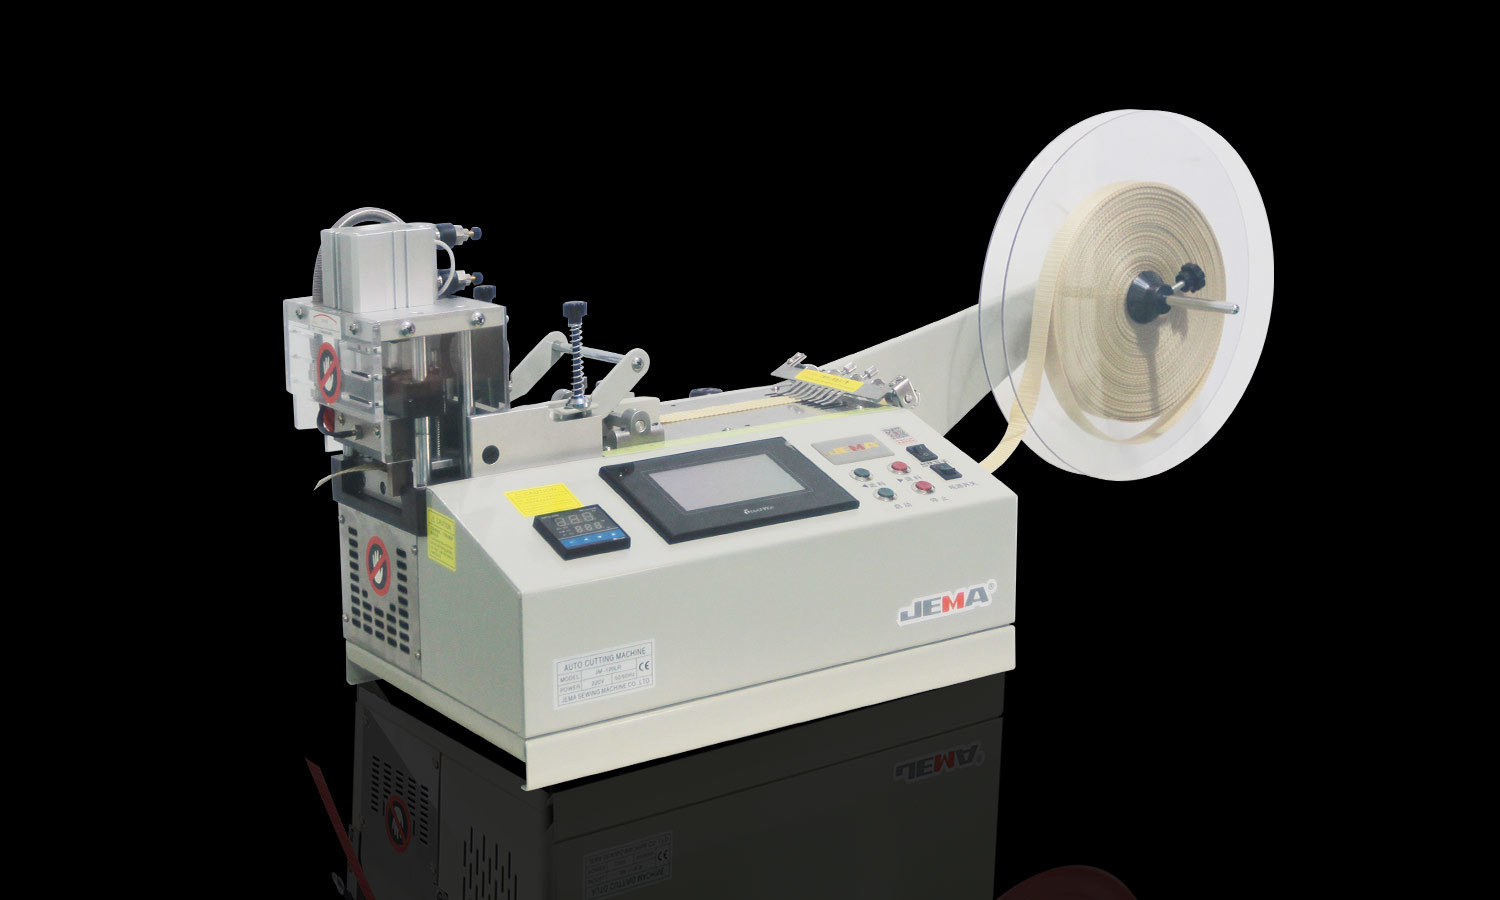
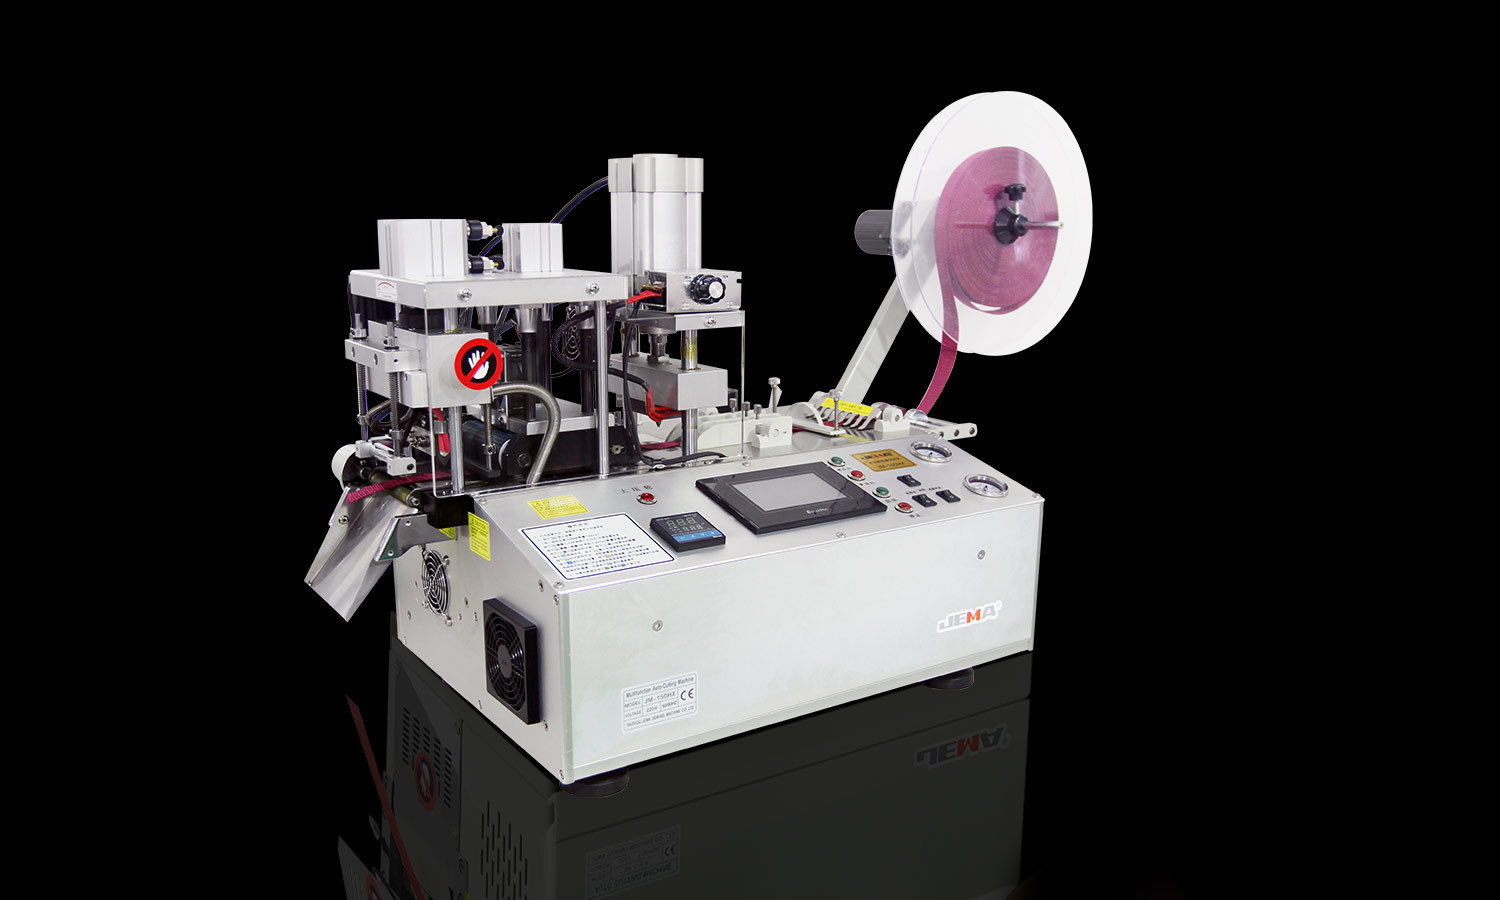
Máquina de corte mecânico é um produto básico na fabricação, processamento de metal, construção e outros campos industriais. Transforma matérias-primas em peças com formatos e dimensões definidas, seja no corte de chapas ou na preparação de componentes de máquinas. O quão bem isso é feito afeta diretamente a qualidade do produto e a eficiência da produção.
O corte nem sempre entrega o que se espera. As bordas ficam irregulares, as linhas de corte se desviam, as superfícies apresentam marcas indesejadas ou as peças acabadas perdem as dimensões pretendidas. Esses problemas são geralmente chamados de erros de corte. Eles aparecem em muitos tipos de equipamentos de corte mecânico e, muitas vezes, vários fatores se combinam para causá-los.
Os fabricantes se beneficiam ao saber o que está por trás desses erros. Ajuda os operadores a detectar problemas durante a produção, manusear melhor o equipamento e desperdiçar menos material. Também torna a fabricação mais consistente. Alguns erros remontam à condição da máquina, enquanto outros decorrem das propriedades do material, da seleção da ferramenta, do posicionamento da peça ou dos hábitos do operador.
O que são erros de corte em operações de corte mecânico?
Um erro de corte é uma lacuna entre o resultado de corte pretendido e o estado real da peça acabada. A lacuna pode afetar as dimensões, o formato, a qualidade da borda ou a aparência da superfície. Alguns erros são óbvios. Outros só vêm à tona durante a inspeção ou montagem.
Erros dimensionais estão entre os mais comuns. Uma peça cortada pode sair mais longa, mais curta, mais larga ou mais estreita do que o necessário. Mesmo uma pequena diferença causa problemas quando a peça precisa se encaixar em outros componentes. Onde várias peças são montadas juntas, dimensões consistentes mantêm o produto compatível.
Erros geométricos alteram a forma ou direção do corte. Uma linha reta pode ficar angular, curva ou irregular. Isso pode acontecer quando a peça se move durante o corte ou quando a máquina não consegue manter um caminho de corte estável.
Os defeitos nas bordas são outra forma frequente. A superfície de corte pode apresentar rebarbas, áreas ásperas, amassados ou marcas irregulares. Eles estragam a aparência de um componente e podem exigir trabalho extra de acabamento.
A deformação do material também causa erros. Calor, pressão ou condições de corte inadequadas podem fazer com que uma peça de trabalho dobre, torça ou mude de forma. Isso é mais importante com materiais sensíveis a forças mecânicas ou mudanças de temperatura.
Nem todo erro tem a mesma causa. Uma diferença dimensional pode resultar de um posicionamento incorreto, enquanto uma aresta áspera pode estar relacionada à ferramenta ou à condição do material. Identificar o tipo de erro é um bom primeiro passo para encontrar sua origem.
Como a condição da máquina afeta a precisão do corte?
A condição de uma máquina de corte tem um efeito direto na estabilidade do processo de corte. Peças móveis, estruturas de suporte e componentes de corte precisam trabalhar juntos. Quando uma peça se desgasta, se solta ou sai do ajuste, os resultados ficam menos consistentes.
A vibração é um culpado comum. Uma máquina que se move muito durante a operação pode deixar arestas irregulares ou caminhos de corte inconsistentes. Componentes soltos, uma superfície de instalação instável, peças mecânicas desgastadas ou um desequilíbrio no sistema móvel podem causar isso.
A estrutura da máquina também é importante. Uma estrutura estável suporta a peça e a ferramenta durante a operação. Se a estrutura estiver danificada ou os seus componentes estiverem desalinhados, a posição de corte pode mudar sob carga.
O desgaste mecânico traz mudanças graduais que nem sempre são visíveis. As peças móveis podem desenvolver folga excessiva após uso prolongado, o que afeta o movimento da cabeça de corte ou a posição da peça de trabalho. Os operadores podem descobrir que a máquina apresenta resultados inconsistentes, mesmo que o procedimento não tenha mudado.
Os componentes de posicionamento e controle são outra preocupação. Se o sistema não se mover ao longo do caminho pretendido, a peça acabada poderá apresentar diferenças dimensionais ou de forma. Desgaste, problemas de ajuste ou pouca inspeção podem ser o motivo.
A manutenção regular reduz esses riscos. Limpar, verificar as conexões, inspecionar as peças móveis e seguir as orientações de manutenção do fabricante ajudam a manter o equipamento em boas condições de funcionamento. A manutenção não deve parar na reparação de danos visíveis. A inspeção de rotina pode revelar sinais precoces de desgaste antes que afetem muitas peças de trabalho.
Problemas com ferramentas de corte podem causar resultados irregulares?
A ferramenta de corte faz a separação real do material. Sua condição, forma e ajuste ao material influenciam a borda acabada. Uma ferramenta desgastada, danificada ou inadequada pode causar erros de corte mesmo quando a máquina funciona normalmente.
O desgaste é um resultado natural do uso repetido. À medida que a aresta de corte perde lentamente a sua forma, ela separa o material de forma menos eficaz. Isso aumenta a resistência durante o corte e pode deixar arestas, rebarbas ou superfícies irregulares.
Uma borda danificada causa problemas mais visíveis. Pequenos cavacos, rachaduras ou desgaste irregular alteram a forma como a ferramenta encontra a peça de trabalho, e o corte pode apresentar marcas ou diferenças que se repetem ao longo de seu caminho.
A seleção da ferramenta também é importante. Diferentes materiais necessitam de diferentes abordagens de corte, e uma ferramenta feita para um material pode ter um desempenho ruim em outro. Considere a dureza, espessura, estrutura e condição da superfície do material ao escolher uma ferramenta.
A instalação também afeta o resultado. Uma ferramenta que não esteja fixada corretamente pode se deslocar durante a operação e uma ferramenta instalada incorretamente pode entrar em contato com a peça de trabalho de maneira irregular.
Siga as recomendações do fabricante do equipamento e da ferramenta para manutenção da ferramenta. Os operadores devem inspecionar as arestas de corte, procurar danos visíveis e substituir as ferramentas quando a sua condição já não suportar o trabalho. Operar uma ferramenta danificada pode multiplicar os problemas de produção e sobrecarregar ainda mais a máquina.
Por que o posicionamento da peça é importante durante o corte?
Uma peça de trabalho deve permanecer estável durante todo o corte. Se ele se mover, escorregar ou ficar fora de alinhamento, o caminho de corte não corresponde mais à posição pretendida. O resultado pode ser dimensões imprecisas, arestas angulares ou formas inconsistentes.
O posicionamento incorreto pode começar antes da máquina. Se o material não for colocado no ponto de referência correto, a linha de corte já estará errada. Mesmo que a máquina siga perfeitamente o caminho programado ou ajustado, a peça acabada pode perder as dimensões exigidas.
A fixação é outro fator chave. A peça precisa de suporte suficiente para resistir ao movimento sob força de corte. Uma braçadeira solta permite que o material se desloque durante a operação. Muita força de fixação também causa problemas, especialmente com materiais finos ou flexíveis que dobram sob pressão.
A forma do material pode complicar o posicionamento. Chapas grandes, seções longas, componentes curvos e peças irregulares podem precisar de diferentes arranjos de suporte. Qualquer parte do material sem suporte pode se mover ou vibrar durante o corte.
A preparação também merece atenção. Poeira, óleo, detritos superficiais ou bordas irregulares podem interferir no posicionamento. Uma peça de trabalho que não fique plana cortará de maneira diferente de uma que esteja devidamente apoiada.
Os operadores devem verificar a posição do material antes de ligar a máquina. Eles também devem confirmar se o sistema de fixação é adequado à peça de trabalho e se o material permanece estável durante todo o processo. Essas verificações básicas podem evitar erros que poderiam ser atribuídos à máquina.
Como as propriedades do material influenciam os erros de corte?
Nem todos os materiais respondem ao corte da mesma maneira. Suas propriedades físicas determinam como eles se comportam sob pressão, atrito e mudanças de temperatura. Um método que funciona para um material pode causar problemas com outro.
A dureza é um fator. Materiais duros podem precisar de uma ferramenta e abordagem operacional adequadas. Com a ferramenta errada, a resistência ao corte aumenta, o que causa desgaste da ferramenta ou aresta irregular.
Os materiais macios apresentam desafios diferentes. Eles podem deformar-se sob pressão, esticar durante o corte ou aderir à ferramenta, dificultando a manutenção de uma linha de corte limpa.
A espessura também altera as condições de corte. Materiais grossos podem precisar de mais força de corte, enquanto materiais finos têm maior probabilidade de dobrar ou vibrar. Sem suporte adequado, a peça de trabalho pode afastar-se da posição pretendida.
As diferenças internas acrescentam dificuldade. Alguns materiais contêm áreas de dureza ou estrutura diferente. Essas variações afetam o modo como a ferramenta se move pela peça e podem alterar a qualidade da aresta.
Não negligencie as condições da superfície. Ferrugem, revestimentos, sujeira e outras irregularidades podem afetar o contato da ferramenta. Às vezes, a superfície também dificulta o posicionamento preciso.
Os fabricantes devem compreender as características de um material antes de escolher um método de corte. Informações sobre materiais, testes de amostras e inspeção de produção ajudam a revelar possíveis problemas, o que é especialmente útil quando um novo material entra em um processo existente.
Práticas operacionais incorretas podem levar a erros de corte?
Mesmo com a máquina e a ferramenta em boas condições, as práticas operacionais ainda podem alterar o resultado. O corte mecânico precisa de manuseio consistente e atenção ao processo. Pequenos erros podem criar defeitos repetidos ou quedas repentinas na qualidade do corte.
Uma velocidade de corte inadequada altera a forma como a ferramenta interage com o material. Se o processo for muito rápido para a combinação de material e ferramenta, o corte poderá ficar áspero ou incompleto. Se funcionar muito devagar, pode ocorrer atrito ou calor extra em algumas aplicações.
O caminho de corte também deve corresponder aos requisitos da peça. Configurações erradas ou uma posição inicial inadequada podem enviar a máquina para o caminho errado, levando a erros dimensionais repetidos em muitas peças.
Métodos inconsistentes criam variação entre operadores ou turnos. Diferentes hábitos de posicionamento, fixação ou verificação do material, por exemplo, levam a resultados diferentes. Procedimentos operacionais claros reduzem essas diferenças.
Ignorar a inspeção é outra fonte de problemas. Se a primeira peça não for verificada, uma configuração incorreta pode continuar durante a produção e muitas peças defeituosas podem se acumular antes que alguém perceba.
O treinamento desempenha um papel importante na redução de erros relacionados ao operador. Os operadores devem compreender as funções da máquina, os requisitos de segurança, os métodos de manuseio de materiais e os sinais básicos de problemas de corte. Eles também devem saber quando parar e relatar uma condição incomum, em vez de tentar um ajuste sem orientação adequada.
Uma rotina consistente torna o trabalho de corte mais previsível. Deve incluir a verificação da peça de trabalho, a confirmação das configurações da máquina, a inspeção da ferramenta e a revisão da aresta acabada.
Como os fabricantes podem identificar e reduzir erros comuns de corte?
Encontrar a origem de um erro de corte exige mais do que estudar a peça acabada. Os fabricantes devem analisar a máquina, a ferramenta, o material, o método de posicionamento e o procedimento operacional em conjunto. Isso torna mais fácil diferenciar uma única falha do equipamento de um problema no processo geral.
Uma inspeção prática pode começar pelo tipo de defeito.
| Problema de corte | Possível causa | Foco de inspeção |
|---|---|---|
| Dimensões incorretas | Erros de posicionamento ou configurações inadequadas da máquina | Pontos de referência e medições da peça |
| Arestas de corte irregulares | Desgaste da ferramenta ou condições de corte instáveis | Condição da ferramenta de corte e movimento da máquina |
| Linhas de corte angulares | Alinhamento incorreto ou movimento da peça de trabalho | Alinhamento e fixação da máquina |
| Rebarbas ou superfícies ásperas | Condição da ferramenta ou características do material | Borda da ferramenta e adequação do material |
| Deformação da peça | Pressão ou calor excessivo | Arranjo de suporte e método de corte |
| Resultados inconsistentes repetidos | Desgaste da máquina ou mudança nas práticas operacionais | Condição do equipamento e procedimentos de produção |
Trate esta tabela como um ponto de partida e não como um diagnóstico fixo. Um defeito pode ter várias causas possíveis. Os fabricantes devem inspecionar as condições reais de trabalho antes de decidir qual ajuste é necessário.
A verificação da primeira peça acabada detecta problemas antecipadamente. Se o resultado não atender aos requisitos, revise as configurações de produção e o posicionamento do material antes de continuar. Este passo simples pode reduzir o número de peças defeituosas a longo prazo.
Os registros de inspeção também ajudam a revelar padrões repetidos. Se erros semelhantes aparecerem em operações específicas, lotes de materiais ou configurações de máquinas, os fabricantes poderão encontrar uma causa comum. Os registros são mais importantes quando diversas máquinas ou operadores estão envolvidos.
A manutenção preventiva é outro pilar da redução de erros. Inspeções regulares podem revelar ferramentas desgastadas, componentes soltos e problemas de alinhamento, e uma rotina planejada facilita o monitoramento da condição do equipamento.
Evite fazer vários ajustes ao mesmo tempo sem verificar seus efeitos. Alterar um fator relevante de cada vez torna mais fácil ver se o resultado do corte melhorou.
Quais questões de segurança devem ser consideradas quando ocorrem erros de corte?
Erros de corte não são apenas uma preocupação de qualidade. Alguns problemas podem indicar condições operacionais inseguras. Vibrações incomuns, danos à ferramenta, peças instáveis ou movimentos inesperados da máquina aumentam o risco de acidentes.
Nunca ignore uma ferramenta de corte danificada. Ele pode quebrar durante a operação ou soltar fragmentos soltos. Os operadores devem seguir as instruções do fabricante da máquina ao inspecionar, substituir ou manusear componentes de corte.
Uma peça de trabalho instável também cria riscos de segurança. Se o material se mover inesperadamente, ele poderá perturbar o caminho de corte ou tocar os componentes da máquina de maneira não intencional. Suporte e fixação adequados são importantes para a segurança do operador e também para a precisão do produto.
Os operadores nunca devem tentar remover material preso ou ajustar componentes móveis enquanto a máquina estiver em funcionamento, a menos que o equipamento seja especificamente projetado para isso. Pare a máquina e isole-a de acordo com as instruções de segurança relevantes antes da inspeção ou manutenção.
Os equipamentos de proteção e as proteções da máquina devem permanecer no lugar durante a operação normal. Os operadores também devem seguir os procedimentos de segurança no local de trabalho e ser treinados em paradas de emergência, manuseio seguro de materiais e inspeção de equipamentos.
Quando um erro de corte aparecer junto com ruído, vibração, calor ou movimento incomum, interrompa o processo e inspecione. Pressionar sem saber a causa pode causar mais danos ao equipamento ou condições de trabalho perigosas.
A comunicação clara entre operadores, pessoal de manutenção e supervisores de produção garante que os problemas de corte sejam relatados e tratados adequadamente. Trate um defeito como uma informação útil sobre o processo, não apenas como um motivo para descartar uma peça de trabalho.


 + 86-576-88177528
 + 86-576-88172167

 367 # Guangxing Road, Xiachen Street, Jiaojiang District, Taizhou City, China.

